

కాంక్రీట్ బ్లాక్ లేదా ఇటుక ఉత్పత్తి అచ్చును కొనుగోలు చేసేటప్పుడు మూల్యాంకనం చేయడానికి డైమెన్షనల్ ఖచ్చితత్వం చాలా ముఖ్యమైన కారకాల్లో ఒకటి. అచ్చు కుహరం యొక్క కొలతలు, దాని భాగాల అమరిక, కుహరం అంతరం యొక్క స్థిరత్వం మరియు దాని మౌంటు ఇంటర్ఫేస్ల యొక్క ఖచ్చితత్వం అన్నీ పూర్తయిన ఉత్పత్తుల ఆకృతి మరియు పునరావృతతను ప్రభావితం చేస్తాయి. బ్లాక్ మెషీన్ నిర్దేశిత ఉత్పత్తి వేగంతో పనిచేసినప్పటికీ, అచ్చులోని డైమెన్షనల్ విచలనాలు అస్థిరమైన బ్లాక్ పరిమాణాలు, అసమాన అంచులు, డీమోల్డింగ్ సమయంలో ఇబ్బందులు మరియు అదనపు నాణ్యత నియంత్రణ అవసరాలకు దోహదం చేస్తాయి. కొనుగోలుదారుల కోసం, అసలు ప్రశ్న ఏమిటంటే, అచ్చు ఇటుకను ఉత్పత్తి చేయగలదా అనేది కాదు, కానీ అది తన సేవా జీవితంలో ఉద్దేశించిన డైమెన్షనల్ మరియు ఫంక్షనల్ అవసరాలను తీర్చగల ఇటుకలు లేదా బ్లాక్లను పదేపదే ఉత్పత్తి చేయగలదా.
అంచనా వేసేటప్పుడు aబ్రిక్ మెషిన్ అచ్చు, సేకరణ బృందాలు కోట్ చేయబడిన ధర మరియు తయారీ ఖచ్చితత్వం గురించి సాధారణ ప్రకటనలకు మించి చూడాలి. విశ్వసనీయమైన కొనుగోలు నిర్ణయానికి క్లిష్టమైన కొలతలు, వర్తించే సహనాలు, మెటీరియల్ లక్షణాలు, తనిఖీ పద్ధతులు, యంత్ర అనుకూలత మరియు భర్తీ అవసరాలపై స్పష్టమైన అవగాహన అవసరం. Fujian Quangong Mold Co.,Ltdని ఉద్దేశించిన ఉత్పత్తి శ్రేణి యొక్క వాస్తవ అవసరాలకు వ్యతిరేకంగా మూల్యాంకనం చేయాలి, ఆర్డర్ ఇవ్వడానికి ముందు నిర్ధారించబడిన సాంకేతిక లక్షణాలు. ఈ గైడ్ డైమెన్షనల్ ఖచ్చితత్వం తయారీ పనితీరును ఎలా ప్రభావితం చేస్తుందో వివరిస్తుంది మరియు అచ్చు సరఫరాదారులను పోల్చడానికి, సాంకేతిక డ్రాయింగ్లను సమీక్షించడానికి మరియు కొనుగోలు ప్రమాదాలను తగ్గించడానికి ఆచరణాత్మక ఫ్రేమ్వర్క్ను అందిస్తుంది.
1. అచ్చు తయారీలో డైమెన్షనల్ ఖచ్చితత్వం అంటే ఏమిటి?
2. డైమెన్షనల్ ఖచ్చితత్వం బ్లాక్ నాణ్యత మరియు ఉత్పత్తి సామర్థ్యాన్ని ఎందుకు ప్రభావితం చేస్తుంది?
3. కొనుగోలు చేసే ముందు కొనుగోలుదారులు ఏ సాంకేతిక పారామితులను అంచనా వేయాలి?
4. కొనుగోలుదారులు అచ్చు ఖచ్చితత్వాన్ని ఎలా ధృవీకరించగలరు మరియు తగిన సరఫరాదారుని ఎలా ఎంచుకోగలరు?
5. ముగింపు: ఖచ్చితమైన అచ్చులు మెరుగైన కొనుగోలు నిర్ణయాలకు ఎలా మద్దతు ఇస్తాయి?
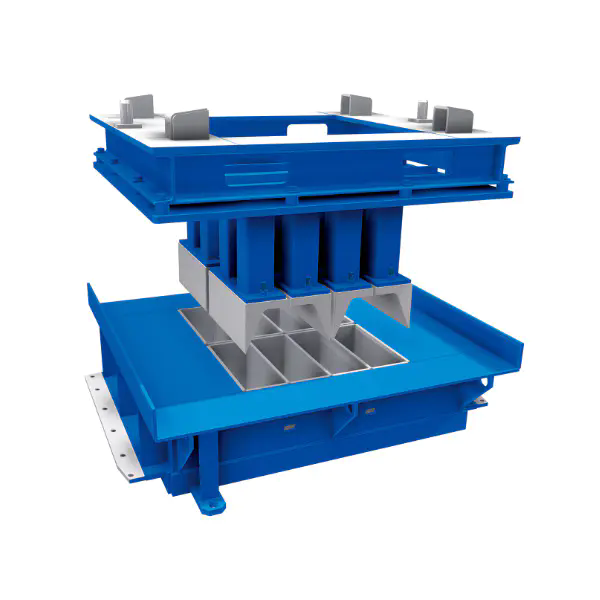
డైమెన్షనల్ ఖచ్చితత్వం, తయారు చేయబడిన భాగం యొక్క వాస్తవ కొలతలు దాని పేర్కొన్న డిజైన్ కొలతలకు ఎంత దగ్గరగా సరిపోతుందో వివరిస్తుంది. ఇటుక మరియు కాంక్రీట్ బ్లాక్ ఉత్పత్తిలో, భావన అచ్చు యొక్క మొత్తం బాహ్య పరిమాణం కంటే ఎక్కువ వర్తిస్తుంది. ఇది కుహరం పొడవు, కుహరం వెడల్పు, కుహరం లోతు, గోడ మందం, కావిటీల మధ్య అంతరం, మౌంటు-హోల్ స్థానాలు, సూచన ఉపరితలాలు మరియు ఉత్పత్తి సమయంలో ఒకదానికొకటి కదిలే లేదా సంప్రదించే భాగాల అమరిక. ఈ కొలతలు నిర్దిష్ట బ్లాక్-మేకింగ్ మెషీన్లో ఇన్స్టాల్ చేసినప్పుడు అచ్చు ఉద్దేశించిన విధంగా పని చేయగలదో లేదో సమిష్టిగా నిర్ణయిస్తాయి.
సేకరణ ప్రయోజనాల కోసం, పునరావృతం మరియు సాధారణ తయారీ నాణ్యత నుండి డైమెన్షనల్ ఖచ్చితత్వాన్ని వేరు చేయడం ముఖ్యం. ఖచ్చితత్వం అనేది కొలవబడిన విలువ మరియు దాని నిర్దేశిత లక్ష్యం మధ్య వ్యత్యాసానికి సంబంధించినది. పోల్చదగిన పరిస్థితులలో అదే కొలత స్థిరంగా పునరుత్పత్తి చేయబడుతుందా లేదా అనే విషయం పునరావృతమవుతుంది. ఒక అచ్చు దాని లక్ష్య పరిమాణాలకు దగ్గరగా తయారు చేయబడవచ్చు కానీ ఇప్పటికీ కావిటీస్ మధ్య అధిక వైవిధ్యాన్ని ప్రదర్శిస్తుంది. దీనికి విరుద్ధంగా, అనేక కావిటీలు చాలా సారూప్య కొలతలు కలిగి ఉండవచ్చు, అయితే అన్నీ ఉద్దేశించిన డిజైన్ నుండి వైదొలిగి ఉంటాయి. రెండు పరిస్థితులు సమస్యలను సృష్టించగలవు, అయితే తగిన దిద్దుబాటు చర్యలు భిన్నంగా ఉండవచ్చు.
క్లిష్టమైన కొలతలు అచ్చు రూపకల్పన, బ్లాక్ రకం, ఉత్పత్తి ప్రక్రియ మరియు తుది ఉత్పత్తి యొక్క అవసరాలపై ఆధారపడి ఉంటాయి. ప్రతి కొలత ఉత్పత్తి నాణ్యతపై ఒకే విధమైన ప్రభావాన్ని చూపుతుందని కొనుగోలుదారులు భావించకూడదు. డ్రాయింగ్ రివ్యూ మరియు సప్లయర్ మూల్యాంకనం సమయంలో కింది ప్రాంతాలకు ప్రత్యేక శ్రద్ధ అవసరం.
సాంకేతికంగా పూర్తి డ్రాయింగ్ ప్రతి లక్షణానికి ఒకే సహనాన్ని విచక్షణారహితంగా కేటాయించడం కంటే క్రియాత్మకంగా క్లిష్టమైన కొలతలను గుర్తించాలి. స్పష్టమైన ఇంజినీరింగ్ కారణం లేకుండా సహనాన్ని కఠినతరం చేయడం వలన పూర్తయిన బ్లాక్లలో అర్ధవంతమైన మెరుగుదలని అందించకుండా మ్యాచింగ్ సమయం మరియు తనిఖీ ఖర్చులు పెరగవచ్చు. ఈ కారణంగా, డ్రాయింగ్ను ఖరారు చేయడానికి ముందు కొనుగోలుదారు మరియు తయారీదారు ప్రతి క్లిష్టమైన ఫీచర్ యొక్క ఉద్దేశించిన పనితీరును అంగీకరించాలి.
డైమెన్షనల్ టాలరెన్స్ నామమాత్రపు పరిమాణం చుట్టూ అనుమతించబడిన వైవిధ్యాన్ని నిర్వచిస్తుంది. డ్రాయింగ్ నామమాత్రపు కుహరం వెడల్పు 100 మిమీ ప్లస్ లేదా మైనస్ 0.20 మిమీ ద్వైపాక్షిక సహనంతో నిర్దేశిస్తే, ఆమోదయోగ్యమైన పరిధి 99.80 మిమీ నుండి 100.20 మిమీ వరకు ఉంటుంది. ఇది ఒక సచిత్ర ఉదాహరణ, ఏదైనా నిర్దిష్ట అచ్చు కోసం ధృవీకరించబడిన వివరణ కాదు. ఆమోదించబడిన డ్రాయింగ్, వర్తించే ఉత్పత్తి అవసరాలు మరియు తయారీ ప్రక్రియ యొక్క సామర్థ్యాల ద్వారా వాస్తవ ఆమోదయోగ్యమైన పరిధిని తప్పనిసరిగా ఏర్పాటు చేయాలి.
కొనుగోలుదారులు కూడా రేఖాగణిత సహనం నుండి డైమెన్షనల్ టాలరెన్స్లను వేరు చేయాలి. వెడల్పు కొలత మాత్రమే ఒక కుహరం తగినంత చతురస్రాకారంలో ఉందా, రెండు ఉపరితలాలు సమాంతరంగా ఉన్నాయా లేదా మౌంటు ఇంటర్ఫేస్ రిఫరెన్స్ డేటమ్కి సంబంధించి సరిగ్గా ఉంచబడిందా అని నిర్ధారించదు. జ్యామితీయ పరిమాణం మరియు సహనం, వర్తించే చోట, ఈ సంబంధాలను నిర్వచించడానికి నిర్మాణాత్మక పద్ధతిని అందిస్తుంది. సంక్లిష్టమైన అచ్చు సమావేశాల కోసం, వ్యక్తిగత పరిమాణాలను పేర్కొనే డ్రాయింగ్ల వల్ల ఏర్పడే విభేదాలను నిరోధించడంలో ఇది సహాయపడుతుంది కానీ లక్షణాలు ఒకదానితో ఒకటి ఎలా సంబంధం కలిగి ఉండాలో వివరించదు.
కొలత పరిస్థితులు కూడా ముఖ్యమైనవి. ఇన్స్ట్రుమెంట్లు తప్పనిసరిగా తనిఖీ చేయబడే లక్షణానికి తగినవిగా ఉండాలి, తగిన స్థితిలో నిర్వహించబడతాయి మరియు శిక్షణ పొందిన సిబ్బంది ఉపయోగించాలి. ఉష్ణోగ్రత, ఉపరితల కాలుష్యం, బర్ర్స్ మరియు అస్థిరమైన కొలత స్థానాలు రీడింగ్ల విశ్వసనీయతను ప్రభావితం చేస్తాయి. చాలా గట్టి టాలరెన్స్లు పేర్కొనబడినప్పుడు, ప్రదర్శించబడిన ప్రతి దశాంశ స్థానాన్ని ఖచ్చితత్వానికి రుజువుగా పరిగణించడం కంటే కొలత అనిశ్చితిని పరిగణించాలి.
ప్రతి కుహరం సరైన నామమాత్రపు పొడవును కలిగి ఉండే అచ్చును పరిగణించండి, అయితే మౌంటు ఉపరితలం యంత్రం యొక్క స్థాన సూచనతో సమలేఖనం చేయబడదు. వ్యక్తిగతంగా తనిఖీ చేసినప్పుడు కుహరం కొలతలు సంతృప్తికరంగా కనిపించవచ్చు, అయినప్పటికీ అచ్చును ఇన్స్టాలేషన్ తర్వాత కూడా తప్పుగా ఉంచవచ్చు. అదేవిధంగా, ఒక అచ్చు వ్యక్తిగత కుహరం లోతులలో అధిక వైవిధ్యాన్ని చూపుతున్నప్పుడు దాని మొత్తం పొడవు అవసరాన్ని తీర్చవచ్చు. ఒకే మొత్తం కొలత ఈ పరిస్థితిని బహిర్గతం చేయదు.
ఈ కారణంగా, బ్రిక్ మెషిన్ అచ్చును సంబంధం లేని పరిమాణాల సేకరణగా కాకుండా ఫంక్షనల్ మ్యానుఫ్యాక్చరింగ్ అసెంబ్లీగా అంచనా వేయాలి. కొనుగోలుదారులు ఆమోదించబడిన సాంకేతిక డ్రాయింగ్ను అభ్యర్థించాలి, క్లిష్టమైన-నాణ్యత ఫీచర్లను గుర్తించి, ఆ ఫీచర్లు ఎలా కొలవబడతాయో నిర్ధారించాలి. ఉత్పత్తికి అనేక కావిటీలు అవసరమైతే, తనిఖీ ప్రణాళిక వ్యక్తిగత కావిటీస్ యొక్క కొలతలు మరియు వాటి మధ్య స్థిరత్వం రెండింటినీ పరిష్కరించాలి.ఫుజియాన్ క్వాంగాంగ్ మోల్డ్ కో., లిమిటెడ్కేవలం అధిక ఖచ్చితత్వం లేదా అధునాతన తయారీ వంటి విస్తృత వివరణలపై ఆధారపడే బదులు ఈ డాక్యుమెంట్ చేయబడిన అవసరాలకు వ్యతిరేకంగా అంచనా వేయాలి.
ప్రతి లక్షణంపై సాధ్యమైనంత చిన్న సహనాన్ని డిమాండ్ చేయడం లక్ష్యం కాదు. ఇది అనుగుణమైన బ్లాక్లను ఉత్పత్తి చేయడానికి, నమ్మకమైన ఇన్స్టాలేషన్ను సాధించడానికి మరియు పునరావృత పనితీరును నిర్వహించడానికి అవసరమైన టాలరెన్స్లను పేర్కొనడం మరియు ధృవీకరించడం. ఆ విధానం నాణ్యత, ధర మరియు దీర్ఘకాలిక అనుకూలతను అంచనా వేయడానికి సేకరణ బృందాలకు మరింత రక్షణాత్మకమైన ఆధారాన్ని ఇస్తుంది.
డైమెన్షనల్ ఖచ్చితత్వం అనుసంధానించబడిన యాంత్రిక మరియు ప్రక్రియ సంబంధాల గొలుసు ద్వారా ఉత్పత్తిని ప్రభావితం చేస్తుంది. అచ్చు ఉత్పత్తిని రూపొందించడానికి అందుబాటులో ఉన్న జ్యామితిని నిర్వచిస్తుంది, అయితే యంత్రం పదార్థాన్ని ఏకీకృతం చేయడానికి అవసరమైన కదలిక, ఒత్తిడి, కంపనం మరియు సమయాన్ని అందిస్తుంది. పూర్తయిన బ్లాక్ ఈ కారకాల మధ్య పరస్పర చర్యను ప్రతిబింబిస్తుంది. పర్యవసానంగా, డైమెన్షనల్ సమస్య ఎల్లప్పుడూ అచ్చుకు మాత్రమే ఆపాదించబడదు, అయితే అచ్చు ఖచ్చితత్వం స్థిరమైన ఉత్పత్తి వ్యవస్థలో ముఖ్యమైన భాగం.
కొనుగోలుదారులకు, కొటేషన్లను పోల్చినప్పుడు ఈ వ్యత్యాసం చాలా ముఖ్యమైనది. కొనుగోలు ధరను ఒంటరిగా పరిగణించినట్లయితే తక్కువ-ధర అచ్చు ఆకర్షణీయంగా కనిపించవచ్చు. అయినప్పటికీ, దాని కొలతలు అస్థిరంగా ఉంటే, దాని ఇంటర్ఫేస్లు మెషీన్తో సరిపోలకపోతే లేదా దాని దుస్తులు ధరించే ప్రవర్తన అకాల డైమెన్షనల్ మార్పులకు కారణమైతే, ప్రారంభ పొదుపు అదనపు సర్దుబాట్లు, తిరస్కరించబడిన ఉత్పత్తులు, నిర్వహణ పని మరియు ప్రణాళిక లేని రీప్లేస్మెంట్ ద్వారా ఆఫ్సెట్ చేయబడవచ్చు. అధిక-ధర ఎంపిక స్వయంచాలకంగా మెరుగైనది కాదు. తగిన ఎంపిక అనేది అంగీకరించిన సాంకేతిక అవసరాలకు అనుగుణంగా ప్రదర్శించే అచ్చు మరియు దాని ఆశించిన సేవా జీవితంలో తగిన విలువను అందిస్తుంది.
అచ్చు జ్యామితి మరియు తుది ఉత్పత్తి పరిమాణాల మధ్య సంబంధం బ్లాక్ రకం, మెటీరియల్ మిశ్రమం మరియు యంత్రం యొక్క ఆపరేటింగ్ పరిస్థితులపై ఆధారపడి ఉంటుంది. అయినప్పటికీ, చాలా కాంక్రీట్ బ్లాక్ తయారీ అనువర్తనాలకు అనేక యంత్రాంగాలు సంబంధితంగా ఉంటాయి.
ఈ ప్రభావాలు ప్రతి అప్లికేషన్కు సమానంగా ముఖ్యమైనవి కావు. సాధారణ ప్రయోజన హాలో బ్లాక్ మరియు ఖచ్చితమైన ఇంటర్లాకింగ్ పేవింగ్ యూనిట్ వేర్వేరు డైమెన్షనల్ అవసరాలు మరియు అంగీకార ప్రమాణాలను కలిగి ఉండవచ్చు. అందువల్ల కొనుగోలుదారులు ముందుగా తుది ఉత్పత్తి వివరణను నిర్వచించాలి మరియు దానిని సాధించడానికి అవసరమైన అచ్చు లక్షణాలను స్థాపించడానికి వెనుకకు పని చేయాలి.
ఒక అచ్చు అది రూపొందించబడిన లేదా ఆమోదించబడిన యంత్రానికి సరిపోవాలి. అనుకూలత అనేది మౌంటు కొలతలు, లొకేటింగ్ ఫీచర్లు, మొత్తం ఎన్వలప్, వర్కింగ్ క్లియరెన్స్లు మరియు అచ్చు మరియు అనుబంధిత యంత్ర భాగాల మధ్య సంబంధాన్ని కలిగి ఉంటుంది. రీప్లేస్మెంట్ అచ్చు అసలు డిజైన్కు భిన్నంగా ఉంటే, క్లిష్టమైన ఇంటర్ఫేస్లో చిన్న విచలనం కూడా ఇన్స్టాలేషన్ కష్టతరం చేస్తుంది లేదా అనధికార సవరణలు అవసరం కావచ్చు.
ఉదాహరణకు, యంత్రంతో సమలేఖనం చేయని మౌంటు రంధ్రాలు రంధ్రాలను విస్తరించడానికి లేదా బ్రాకెట్ను సవరించడానికి ఆపరేటర్ను ప్రేరేపించవచ్చు. ఇటువంటి మార్పులు అమరిక, లోడ్ పంపిణీ లేదా అసెంబ్లీ యొక్క సమగ్రతను ప్రభావితం చేయవచ్చు. అవి భవిష్యత్తులో పునఃస్థాపనను క్లిష్టతరం చేస్తాయి మరియు అచ్చు అసలు డిజైన్ అవసరాలకు అనుగుణంగా కొనసాగుతుందా లేదా అనే దానిపై అనిశ్చితిని సృష్టించవచ్చు. కొనుగోలుదారులు షిప్మెంట్కు ముందు అనుకూలతను నిర్ధారించడానికి ఆన్-సైట్ సవరణను ఆమోదయోగ్యమైన ప్రత్యామ్నాయంగా పరిగణించకుండా ఉండాలి.
అందువల్ల యంత్ర గుర్తింపు అనేది కొనుగోలు అవసరం, పరిపాలనాపరమైన వివరాలు కాదు. కొనుగోలుదారు తగిన చోట యంత్ర తయారీదారు, మోడల్, సంబంధిత సీరియల్ లేదా కాన్ఫిగరేషన్ సమాచారం, అందుబాటులో ఉన్నట్లయితే ఇప్పటికే ఉన్న అచ్చు డ్రాయింగ్ మరియు ఉద్దేశించిన ఉత్పత్తి రూపకల్పనను అందించాలి. యంత్రం సవరించబడితే, ఆ మార్పులను కూడా బహిర్గతం చేయాలి. సరఫరాదారు ఇంటర్ఫేస్లను సమీక్షించవచ్చు మరియు తయారీ ప్రారంభించే ముందు ఏ కొలతలు నిర్ధారణ అవసరమో స్పష్టం చేయవచ్చు.
డైమెన్షనల్ ఖచ్చితత్వం అచ్చు ఇన్వాయిస్కు మించి విస్తరించే మార్గాల్లో ఖర్చులను ప్రభావితం చేస్తుంది. స్థిరంగా అనుగుణమైన బ్లాక్లను ఉత్పత్తి చేసే అచ్చు నివారించదగిన తనిఖీ, సర్దుబాటు మరియు క్రమబద్ధీకరణ పనిని తగ్గిస్తుంది. డైమెన్షనల్ నాన్కాన్ఫార్మిటీ లేదా సరికాని ప్రారంభ ఫిట్ కారణంగా ఇది అచ్చును ముందుగానే భర్తీ చేసే సంభావ్యతను కూడా తగ్గిస్తుంది. ఈ సంభావ్య పొదుపులను సరఫరాదారు యొక్క సాధారణ క్లెయిమ్ల నుండి ఊహించిన దానికంటే వాస్తవ ఉత్పత్తి డేటాను ఉపయోగించి మూల్యాంకనం చేయాలి.
ఆచరణాత్మక వ్యయ సమీక్ష క్రింది అంశాలను కలిగి ఉంటుంది:
డైమెన్షనల్ ఖచ్చితత్వం మాత్రమే సేవా జీవితాన్ని నిర్ణయిస్తుందని కొనుగోలుదారులు భావించడం మానుకోవాలి. వేర్ రెసిస్టెన్స్, మెటీరియల్ సెలెక్షన్, హీట్ ట్రీట్మెంట్ వర్తించే చోట, నిర్వహణ, ఉత్పత్తి పరిమాణం మరియు ఆపరేటింగ్ పరిస్థితులు కూడా కాలక్రమేణా అచ్చు పనితీరును ప్రభావితం చేస్తుంది. ఖచ్చితమైన ప్రారంభ కొలతలు అనుచితమైన పదార్థాలు లేదా పేలవమైన నిర్వహణ కోసం భర్తీ చేయలేవు. అలాగే, మన్నికైన పదార్థం ఆమోదించబడిన డైమెన్షనల్ స్పెసిఫికేషన్ వెలుపల తయారు చేయబడిన అచ్చును సరిచేయదు.
Fujian Quangong Mold Co.,Ltdని డిజైన్ అనుగుణ్యత, తయారీ అనుగుణ్యత, మెషిన్ అనుకూలత మరియు జీవితచక్ర ధర యొక్క సంయుక్త అంచనా ద్వారా మూల్యాంకనం చేయాలి. ఒక ఉపయోగకరమైన సరఫరాదారు చర్చ క్లిష్టమైన కొలతలు ఎలా నియంత్రించబడతాయి, ఏ తనిఖీ రికార్డులు సరఫరా చేయబడతాయి మరియు అసంబద్ధమైన భాగాలు ఎలా నిర్వహించబడతాయి అని అడుగుతుంది. ఈ ప్రశ్నలు ఖచ్చితత్వం యొక్క సాధారణ వాగ్దానం కంటే ఎక్కువ చర్య తీసుకోగల సాక్ష్యాలను ఉత్పత్తి చేస్తాయి.
పూర్తయిన బ్లాక్లు డైమెన్షనల్ వైవిధ్యాన్ని చూపినప్పుడు, సేకరణ మరియు ఉత్పత్తి బృందాలు మొత్తం ఏర్పాటు ప్రక్రియను పరిశోధించాలి. మెటీరియల్ తేమ, మొత్తం గ్రేడింగ్, సిమెంట్ కంటెంట్, ఫిల్లింగ్ స్థిరత్వం, సంపీడనం, వైబ్రేషన్ సెట్టింగ్లు, క్యూరింగ్ పరిస్థితులు మరియు హ్యాండ్లింగ్ అన్నీ తుది ఉత్పత్తిని ప్రభావితం చేస్తాయి. ఉత్పత్తి ప్రక్రియ అస్థిరంగా ఉంటే, దాని డ్రాయింగ్ అవసరాలను తీర్చగల అచ్చు ఇప్పటికీ ఆమోదయోగ్యం కాని బ్లాక్లను ఉత్పత్తి చేస్తుంది.
పూర్తి ఉత్పత్తుల యొక్క అచ్చు మరియు ప్రతినిధి నమూనా రెండింటినీ కొలవడం ద్వారా సరైన పరిశోధన ప్రారంభమవుతుంది. అచ్చు కొలతలు ఆమోదించబడిన పరిమితుల వెలుపల ఉన్నట్లయితే, దిద్దుబాటు చర్య అచ్చు లేదా దాని సంస్థాపనపై దృష్టి పెట్టాలి. అచ్చు అనుగుణంగా ఉన్నప్పటికీ పూర్తి ఉత్పత్తులు మారుతూ ఉంటే, పునఃస్థాపనకు అధికారం ఇచ్చే ముందు బృందం ప్రాసెస్ సెట్టింగ్లు మరియు మెటీరియల్ పరిస్థితులను పరిశీలించాలి. బహుళ కావిటీలలో ఫలితాలను సరిపోల్చడం వలన వైవిధ్యం నిర్దిష్ట కుహరం, యంత్ర స్థానం లేదా మొత్తం ఉత్పత్తి బ్యాచ్ని అనుసరిస్తుందో లేదో గుర్తించడంలో సహాయపడుతుంది.
ఈ సాక్ష్యం-ఆధారిత విధానం అనవసరమైన కొనుగోలు ఖర్చులను నిరోధిస్తుంది మరియు సరఫరాదారు చర్చలను మరింత ఉత్పాదకంగా చేస్తుంది. ఇది దుస్తులు ధరించడాన్ని పర్యవేక్షించడానికి మరియు భవిష్యత్ రీప్లేస్మెంట్ అచ్చులను అంచనా వేయడానికి ఒక బేస్లైన్ను కూడా ఏర్పాటు చేస్తుంది. సేకరణ బృందాల కోసం, లక్ష్యం పునరావృతమయ్యే ఉత్పత్తి ఫలితం, కేవలం ఒక వివిక్త తనిఖీని ఆమోదించే భాగం కాదు.
కొనుగోలు స్పెసిఫికేషన్ ఉద్దేశించిన ఉత్పత్తి అవసరాలను కొలవగల లక్షణాలుగా అనువదించాలి. కాంక్రీట్ బ్లాక్ అచ్చు కోసం, అంటే పూర్తి ఉత్పత్తి, మెషిన్ ఇంటర్ఫేస్, క్లిష్టమైన కొలతలు, పదార్థాలు, తయారీ అవసరాలు మరియు అంగీకారానికి అవసరమైన తనిఖీ సాక్ష్యాలను వివరించడం. ఈ అంశాలు అస్పష్టంగా ఉంటే, వివిధ సరఫరాదారుల నుండి వచ్చిన కొటేషన్లను నేరుగా పోల్చలేకపోవచ్చు. ఒక సరఫరాదారు విస్తృత సహనంతో ప్రామాణిక అచ్చుకు ధరను నిర్ణయించవచ్చు, మరొకరు అదనపు మ్యాచింగ్ మరియు తనిఖీని కలిగి ఉండవచ్చు. సాధారణ వివరణ లేకుండా, కొనుగోలుదారు సమానమైన ఉత్పత్తులను సూచించని ధరలను పోల్చవచ్చు.
బ్రిక్ మెషిన్ మౌల్డ్ కోసం కొటేషన్ను సమీక్షిస్తున్నప్పుడు, ఆమోదించబడిన డ్రాయింగ్ రివిజన్, మెటీరియల్ గ్రేడ్, వర్తించే హీట్ ట్రీట్మెంట్ అవసరాలు, క్లిష్టమైన టాలరెన్స్లు మరియు అంగీకార ప్రమాణాలను గుర్తించే సాంకేతిక పత్రాన్ని అభ్యర్థించండి. ఈ వివరాలు ఉత్పత్తి ఫోటోగ్రాఫ్లు లేదా సాధారణ కేటలాగ్ వివరణల నుండి ఊహించినవి కాకుండా వ్రాతపూర్వకంగా నిర్ధారించబడాలి. నిర్దిష్ట యంత్రం మరియు తుది ఉత్పత్తికి వ్యతిరేకంగా అచ్చు యొక్క సాంకేతిక అనుకూలత తప్పనిసరిగా ఏర్పాటు చేయబడాలి, ప్రత్యేకించి కొనుగోలులో అనుకూల కొలతలు లేదా ఇప్పటికే ఉన్న అసెంబ్లీని భర్తీ చేసినప్పుడు.
| పరామితి | కొనుగోలుదారు ఏమి పేర్కొనాలి | అది ఎందుకు ముఖ్యం | అభ్యర్థించడానికి సాక్ష్యం |
| పూర్తయిన ఉత్పత్తి రకం | సాలిడ్ బ్లాక్, హాలో బ్లాక్, పేవింగ్ బ్లాక్, ఇంటర్లాకింగ్ యూనిట్ లేదా మరొక నిర్వచించిన ప్రొఫైల్ | అవసరమైన కుహరం జ్యామితిని మరియు ఉద్దేశించిన అప్లికేషన్ను ఏర్పాటు చేస్తుంది | ఆమోదించబడిన ఉత్పత్తి డ్రాయింగ్ లేదా డైమెన్షనల్ స్పెసిఫికేషన్ |
| కుహరం పొడవు మరియు వెడల్పు | ప్రతి కీలక లక్షణానికి నామమాత్రపు కొలతలు మరియు అనుమతించబడిన విచలనాలు | ఏర్పడిన ఉత్పత్తి యొక్క ప్రధాన జ్యామితిని నియంత్రిస్తుంది | డైమెన్షన్డ్ అచ్చు డ్రాయింగ్ మరియు తనిఖీ ఫలితాలు |
| కుహరం లోతు | పేర్కొన్న లోతు, సూచన డేటా మరియు వర్తించే సహనం | ఉత్పత్తి ఎత్తు మరియు కుహరం అనుగుణ్యతను ప్రభావితం చేస్తుంది | నిర్వచించిన స్థానాల నుండి లోతు రికార్డులను కొలుస్తారు |
| కుహరం అంతరం | కేంద్రం నుండి మధ్య దూరం లేదా మరొక స్పష్టంగా నిర్వచించబడిన సూచన | కావిటీస్ మధ్య మరియు అచ్చు లేఅవుట్ లోపల స్థిరత్వాన్ని నిర్వహించడానికి సహాయపడుతుంది | లేఅవుట్ డ్రాయింగ్ మరియు డైమెన్షనల్ తనిఖీ నివేదిక |
| రేఖాగణిత సహనం | వర్తించే ఫ్లాట్నెస్, సమాంతరత, లంబంగా, స్థానం లేదా ప్రొఫైల్ అవసరాలు | ఫంక్షనల్ ఉపరితలాల మధ్య సంబంధాలను నియంత్రిస్తుంది | నిర్వచించిన డేటాలు మరియు కొలత పద్ధతులతో తనిఖీ ప్రణాళిక |
| మెటీరియల్ గ్రేడ్ | అచ్చు భాగాల కోసం ఖచ్చితమైన గ్రేడ్ లేదా అంగీకరించిన మెటీరియల్ స్పెసిఫికేషన్ | బలం, దృఢత్వం, దుస్తులు ధరించే ప్రవర్తన మరియు ఆపరేటింగ్ వాతావరణానికి అనుకూలతను ప్రభావితం చేస్తుంది | మెటీరియల్ సర్టిఫికేట్ లేదా గుర్తించదగిన మెటీరియల్ డాక్యుమెంటేషన్ |
| వేడి చికిత్స | అవసరమైన ప్రక్రియ, వర్తించే భాగం మరియు పేర్కొన్నట్లయితే అంగీకార ప్రమాణాలు | కాఠిన్యం, దుస్తులు నిరోధకత మరియు డైమెన్షనల్ స్థిరత్వాన్ని ప్రభావితం చేయవచ్చు | అవసరమైన చోట వేడి-చికిత్స రికార్డు మరియు కాఠిన్యం ఫలితాలు |
| ఉపరితల పరిస్థితి | అవసరమైన ముగింపు, అనుమతించబడిన లోపాలు మరియు ఏవైనా పేర్కొన్న కరుకుదనం విలువలు | విడుదల ప్రవర్తన, దుస్తులు మరియు సంప్రదింపు పరిస్థితులను ప్రభావితం చేయవచ్చు | వర్తించే చోట దృశ్య తనిఖీ మరియు ఉపరితల కొలత రికార్డులు |
| మెషిన్ ఇంటర్ఫేస్ | మౌంటు-హోల్ స్థానాలు, ఉపరితలాలను గుర్తించడం, మొత్తం ఎన్వలప్ మరియు క్లియరెన్స్ అవసరాలు | అచ్చును సరిగ్గా ఇన్స్టాల్ చేయవచ్చో లేదో నిర్ణయిస్తుంది | ఆమోదించబడిన ఇంటర్ఫేస్ డ్రాయింగ్ లేదా డాక్యుమెంట్ చేయబడిన అనుకూలత సమీక్ష |
| తనిఖీ మరియు అంగీకారం | నమూనా పద్ధతి, కొలిచే పరికరాలు, రిపోర్టింగ్ ఫార్మాట్ మరియు అనుగుణ్యత లేని విధానం | అంగీకారానికి ముందు సమ్మతి ఎలా ప్రదర్శించబడుతుందో నిర్వచిస్తుంది | తుది తనిఖీ నివేదిక మరియు అంగీకరించిన అంగీకార పత్రాలు |
పట్టిక తయారీదారు-నిర్దిష్ట స్పెసిఫికేషన్ కంటే సేకరణ ఫ్రేమ్వర్క్ను అందిస్తుంది. ఖచ్చితమైన విలువలు తప్పనిసరిగా ఆమోదించబడిన ఇంజనీరింగ్ డిజైన్ మరియు ఉత్పత్తి అవసరాల నుండి రావాలి. ఒక ఉత్పత్తి పేరు నుండి మాత్రమే ఒక సరఫరాదారు క్లిష్టమైన సహనాన్ని ఊహించకూడదు.
డైమెన్షనల్ ఖచ్చితత్వం మరియు మెటీరియల్ పనితీరు సంబంధితంగా ఉంటాయి కానీ అచ్చు నాణ్యత యొక్క ప్రత్యేక అంశాలు. మెటీరియల్ ఎంపిక దుస్తులు, రూపాంతరం, ప్రభావం మరియు పునరావృత ఉత్పత్తి లోడ్లకు నిరోధకతను ప్రభావితం చేస్తుంది. అయినప్పటికీ, ప్రతి అచ్చుకు తగిన ఏకైక ఉక్కు గ్రేడ్ లేదా కాఠిన్యం విలువ లేదు. సరైన ఎంపిక అచ్చు రూపకల్పన, యంత్రం, మిశ్రమం యొక్క రాపిడి లక్షణాలు, ఉత్పత్తి రేటు, అంచనా నిర్వహణ వ్యూహం మరియు తయారీదారు యొక్క ఇంజనీరింగ్ అంచనాపై ఆధారపడి ఉంటుంది.
ప్రతి సంబంధిత కాంపోనెంట్ కోసం ఉపయోగించిన మెటీరియల్ని గుర్తించమని మరియు పేర్కొన్న మెటీరియల్ ఉద్దేశించిన ఆపరేటింగ్ పరిస్థితులకు ఎలా మద్దతిస్తుందో వివరించమని ప్రొక్యూర్మెంట్ టీమ్లు సరఫరాదారుని అడగాలి. డిజైన్ హీట్ ట్రీట్మెంట్ కోసం పిలుస్తుంటే, కొనుగోలు ఆర్డర్లో ఏ భాగాలు అవసరమో మరియు అనుగుణ్యత ఎలా ధృవీకరించబడుతుందో పేర్కొనాలి. కాఠిన్యం పఠనం మాత్రమే పదార్థం అవసరమైన మొండితనాన్ని కలిగి ఉందని, వేడి చికిత్స సరిగ్గా నిర్వహించబడిందని లేదా భాగం ఆమోదయోగ్యమైన కొలతలు కలిగి ఉందని నిరూపించదు.
ట్రేస్బిలిటీ ముఖ్యమైన చోట, కొనుగోలుదారులు మెటీరియల్ సర్టిఫికేట్లను లేదా సరఫరా చేసిన ఆర్డర్కి లింక్ చేయబడిన సమానమైన రికార్డులను అభ్యర్థించవచ్చు. డాక్యుమెంటేషన్ స్థాయి అప్లికేషన్ యొక్క ప్రమాదం మరియు సంక్లిష్టతను ప్రతిబింబించాలి. ఒక సాధారణ రీప్లేస్మెంట్ అచ్చుకు అధిక-వాల్యూమ్ ఉత్పత్తి శ్రేణిలో ఉపయోగించే అచ్చు నుండి భిన్నమైన డాక్యుమెంటేషన్ ప్యాకేజీ అవసరం కావచ్చు, ఇక్కడ ఊహించని పనికిరాని సమయం గణనీయమైన పరిణామాలను కలిగి ఉంటుంది.
కొనుగోలుదారులు ఆమోదించబడిన డిజైన్, మెషిన్ డాక్యుమెంటేషన్, ఉత్పత్తి ప్రమాణం లేదా పరస్పరం అంగీకరించిన ఇంజినీరింగ్ అవసరాలకు మద్దతు ఇచ్చినప్పుడు మాత్రమే సంఖ్యా విలువలను చేర్చాలి. ప్రతి కుహరం మరియు ప్రతి బ్లాక్ మెషీన్కు సార్వత్రిక బెంచ్మార్క్గా జెనరిక్ టాలరెన్స్ని ఉపయోగించడం సరికాదు. ఒక నిర్దిష్ట పేవింగ్ ఉత్పత్తి కోసం ఉద్దేశించిన అచ్చుకు సాంప్రదాయిక రాతి బ్లాక్ కోసం ఉద్దేశించిన దాని నుండి విభిన్న డైమెన్షనల్ నియంత్రణలు అవసరం కావచ్చు.
ఉదాహరణకు, కొనుగోలు చేసే బృందం 200 mm నామమాత్రపు కుహరం పరిమాణాన్ని నిర్వచించవచ్చు మరియు ప్లస్ లేదా మైనస్ 0.15 mm యొక్క అనుమతించబడిన వైవిధ్యాన్ని పేర్కొనవచ్చు. ఇది ఆవశ్యకతను ఎలా వ్రాయవచ్చు అనే ఊహాత్మక దృష్టాంతమే, ప్రతి అప్లికేషన్కు విలువ తగినదని దావా కాదు. అటువంటి సహనాన్ని అవలంబించే ముందు, కొనుగోలుదారు తుది ఉత్పత్తి వివరణ, కొలత పద్ధతి, ఉత్పత్తి ప్రక్రియ మరియు సరఫరాదారు ప్రదర్శించిన సామర్థ్యాన్ని పరిగణనలోకి తీసుకోవాలి.
ఉపయోగకరమైన స్పెసిఫికేషన్ ఫీల్డ్లు:
ఈ వివరాలు కొనుగోలు ఆర్డర్ను అమలు చేయగలిగేలా చేస్తాయి మరియు ఇన్కమింగ్ తనిఖీ సమయంలో అనిశ్చితిని తగ్గిస్తాయి. అవి సాధారణ సేకరణ సమస్యను నివారించడంలో కూడా సహాయపడతాయి: సరఫరాదారు మరియు కొనుగోలుదారు ఒకే నామమాత్రపు కోణాన్ని వేర్వేరుగా అర్థం చేసుకున్నారని డెలివరీ తర్వాత కనుగొనడం.
సాంకేతిక పరిధిని సమలేఖనం చేసిన తర్వాత మాత్రమే ధర పోలికలు ప్రారంభం కావాలి. ప్రతి సరఫరాదారు ఒకే డ్రాయింగ్ రివిజన్, మెటీరియల్ అవసరాలు, డైమెన్షనల్ టాలరెన్స్లు, తనిఖీ పరిధి మరియు డెలివరీ పరిస్థితులకు వ్యతిరేకంగా కోట్ చేయాలి. ఒక సరఫరాదారు ప్రత్యామ్నాయ పదార్థం లేదా తయారీ పద్ధతిని ప్రతిపాదిస్తే, ఉత్పత్తికి ముందు విచలనం స్పష్టంగా డాక్యుమెంట్ చేయబడి, ఆమోదించబడాలి. లేకపోతే, కొటేషన్ తక్కువ ఖరీదుగా కనిపించవచ్చు ఎందుకంటే ఇది మరొక సరఫరాదారు చేర్చిన అవసరాలను మినహాయిస్తుంది.
కొనుగోలుదారులు ఐచ్ఛిక సేవల నుండి తప్పనిసరి అవసరాలను వేరు చేసే పోలిక షీట్ను ఉపయోగించవచ్చు. తప్పనిసరి అంశాలలో మెషిన్ అనుకూలత, క్లిష్టమైన కుహరం కొలతలు, పేర్కొన్న మెటీరియల్ మరియు తుది తనిఖీ ఉండవచ్చు. ఐచ్ఛిక ఐటెమ్లలో అదనపు కొలత నివేదికలు, విడి దుస్తులు భాగాలు లేదా మెరుగుపరచబడిన ట్రేస్బిలిటీ ఉండవచ్చు. సాంకేతిక లోపాలను పట్టించుకోకుండా నిజమైన వ్యయ వ్యత్యాసాలను గుర్తించడానికి ఈ వ్యత్యాసం సేకరణ బృందాలను అనుమతిస్తుంది.
సరఫరాదారు ప్రతిస్పందన నాణ్యతను అంచనా వేయడానికి కూడా ఇది ఉపయోగపడుతుంది. కీలకమైన కొలతలు ఎలా తయారు చేయబడతాయో మరియు కొలుస్తాయో తయారీదారు వివరించగలరా? పనిని ప్రారంభించే ముందు ఇది అస్పష్టమైన డ్రాయింగ్ వివరాలను గుర్తిస్తుందా? ఇది మౌఖిక హామీలపై ఆధారపడకుండా అనుగుణ్యత యొక్క రుజువును అందించగలదా? ఈ ప్రశ్నలు సరఫరాదారుకు నియంత్రిత తయారీ ప్రక్రియ ఉందో లేదో మరియు కొనుగోలు ప్రమాదాన్ని అర్థం చేసుకోవడంలో సహాయపడతాయి.
Fujian Quangong Mold Co.,Ltd కోసం, కొనుగోలుదారులు అసలు డైమెన్షనల్ స్పెసిఫికేషన్, వర్తించే మెటీరియల్ వివరాలు, మెషీన్ అనుకూలత నిర్ధారణ మరియు ప్రతిపాదిత అచ్చు కోసం అంగీకరించిన తనిఖీ రికార్డులను అభ్యర్థించాలి. ఏదైనా తయారీదారు-నిర్దిష్ట సహనం, కాఠిన్యం, లీడ్ టైమ్, సర్వీస్-లైఫ్ అంచనా లేదా ఉత్పత్తి సామర్థ్యం ప్రస్తుత సాంకేతిక డాక్యుమెంటేషన్ మరియు వాణిజ్య కొటేషన్ ద్వారా ధృవీకరించబడాలి. ఈ విధానం కొనుగోలు నిర్ణయాన్ని ధృవీకరించని ఊహల కంటే సాక్ష్యం ఆధారంగా అనుమతిస్తుంది.
సప్లయర్ మూల్యాంకనం ఆమోదించబడిన డ్రాయింగ్కు అచ్చును తయారు చేయవచ్చో లేదో మరియు కాంపోనెంట్ ఉత్పత్తిలోకి ప్రవేశించే ముందు అనుగుణ్యతను ప్రదర్శించవచ్చో నిర్ధారించాలి. దీనికి సరఫరాదారు వద్ద తనిఖీ పరికరాలు ఉన్నాయా అని అడగడం కంటే ఎక్కువ అవసరం. కొనుగోలుదారులు ఏ కొలతలు కొలుస్తారు, కొలతలు ఎలా తీసుకోబడతాయి, ఫలితాలు ఎలా నమోదు చేయబడతాయి మరియు అంగీకార పరిమితుల వెలుపల ఒక లక్షణం పడిపోతే ఏమి జరుగుతుందో అర్థం చేసుకోవాలి. ఒక తయారీదారు అధునాతన కొలిచే సాధనాలను కలిగి ఉండవచ్చు కానీ కొనుగోలుదారు యొక్క అత్యంత ముఖ్యమైన క్రియాత్మక అవసరాలను పరిష్కరించే తనిఖీ ప్రణాళికను కలిగి ఉండకపోవచ్చు.
బ్రిక్ మెషిన్ మౌల్డ్ కోసం, కొటేషన్ సమయంలో ప్రాక్టికల్ వెరిఫికేషన్ ప్రాసెస్ ప్రారంభమవుతుంది మరియు డ్రాయింగ్ అప్రూవల్, ప్రొడక్షన్, ఫైనల్ ఇన్స్పెక్షన్, డెలివరీ మరియు కమీషనింగ్ ద్వారా కొనసాగుతుంది. వైరుధ్యాన్ని ఎంత త్వరగా గుర్తించినట్లయితే, దాన్ని పరిష్కరించడం సులభం. మౌంటు కొలతలు లేదా కుహరం జ్యామితిని తనిఖీ చేయడానికి ఇన్స్టాలేషన్ వరకు వేచి ఉండటం నివారించదగిన ఆలస్యాన్ని సృష్టించవచ్చు, ప్రత్యేకించి అచ్చు ప్రత్యేకంగా కస్టమర్ మెషీన్ కోసం తయారు చేయబడినప్పుడు.
మొదటి దశ సాంకేతిక సమీక్ష. కొనుగోలుదారు ఉత్పత్తి డ్రాయింగ్, మెషిన్ సమాచారం మరియు రీప్లేస్మెంట్ లేదా కస్టమ్ ఆర్డర్కు సంబంధించిన ఏవైనా ఇప్పటికే ఉన్న అచ్చు కొలతలు అందించాలి. తప్పిపోయిన కొలతలు, విరుద్ధమైన సహనం, అస్పష్టమైన డేటాలు మరియు నిర్ధారణ అవసరమయ్యే ఇంటర్ఫేస్ల కోసం సరఫరాదారు పత్రాలను సమీక్షించాలి. కొనుగోలుదారు పూర్తి డ్రాయింగ్ కాకుండా భౌతిక నమూనా మాత్రమే కలిగి ఉంటే, ఉత్పత్తి ప్రారంభమయ్యే ముందు పార్టీలు కొలత మరియు ఆమోద ప్రక్రియపై అంగీకరించాలి.
ఈ దశలో, కొనుగోలు బృందం కింది వాటిని ధృవీకరించాలి:
ఈ తనిఖీలు సాధారణ సాంకేతిక ఆధారాన్ని సృష్టిస్తాయి. కొనుగోలుదారు ఉత్పత్తి లేదా మెషిన్ ఇంటర్ఫేస్కు భిన్నమైన వివరణను ఆశించినప్పుడు వారు డ్రాయింగ్ను అనుసరించినట్లు సరఫరాదారు క్లెయిమ్ చేసే వివాదం యొక్క సంభావ్యతను కూడా తగ్గిస్తాయి.
కొలత పద్ధతి జ్యామితి, సహనం మరియు ఫీచర్ యొక్క ప్రాప్యతతో సరిపోలాలి. సాంప్రదాయిక క్రమాంకనం చేయబడిన కొలిచే సాధనాలు అనేక సరళ పరిమాణాలకు సరిపోతాయి. మరింత సంక్లిష్టమైన కుహరం ప్రొఫైల్లు లేదా స్థాన సంబంధాలకు ప్రత్యేకమైన ఫిక్చర్లు, కోఆర్డినేట్ కొలత, ఆప్టికల్ పద్ధతులు లేదా మరొక ధృవీకరించబడిన సాంకేతికత అవసరం కావచ్చు. ఎంపిక అనేది అవసరమైన కొలత అనిశ్చితి మరియు కాంపోనెంట్ యొక్క జ్యామితిపై ఆధారపడి ఉండాలి, కేవలం పరికరాల యొక్క అధునాతనతపై కాదు.
| తనిఖీ దశ | ధృవీకరించాల్సిన అంశాలు | సాధ్యమయ్యే పద్ధతి | అంగీకార ప్రాతిపదిక |
| ఇన్కమింగ్ మెటీరియల్ | అవసరమైన చోట మెటీరియల్ గుర్తింపు మరియు ట్రేస్బిలిటీ | సర్టిఫికేట్ సమీక్ష మరియు గుర్తింపు తనిఖీలు | ఆమోదించబడిన మెటీరియల్ స్పెసిఫికేషన్ |
| మ్యాచింగ్ తనిఖీ | క్లిష్టమైన కుహరం కొలతలు మరియు మౌంటు లక్షణాలు | తగిన కాలిబ్రేటెడ్ గేజ్లు, మైక్రోమీటర్లు, కాలిపర్లు లేదా అంకితమైన ఫిక్చర్లు | ఆమోదించబడిన డ్రాయింగ్ టాలరెన్స్లు |
| రేఖాగణిత తనిఖీ | ఫ్లాట్నెస్, సమాంతరత, స్థానం మరియు పేర్కొన్న ప్రొఫైల్ | తగిన ఉపరితల కొలత, ఫిక్చర్లు లేదా సమన్వయ కొలత పరికరాలు | నిర్వచించిన డేటాలు మరియు రేఖాగణిత సహనం |
| అసెంబ్లీ తనిఖీ | ఫిట్, అలైన్మెంట్ మరియు ఇంటర్ఫేస్ కొలతలు | డైమెన్షనల్ తనిఖీలు మరియు డాక్యుమెంట్ చేయబడిన ఫిట్ వెరిఫికేషన్ | ఆమోదించబడిన అసెంబ్లీ మరియు మెషిన్ ఇంటర్ఫేస్ అవసరాలు |
| తుది తనిఖీ | పేర్కొన్న క్లిష్టమైన లక్షణాలు మరియు కనిపించే లోపాలు | కొలత ఫలితాలతో తనిఖీ నివేదిక | అంగీకరించిన అంగీకార ప్రమాణాలు |
| ఉత్పత్తి ధ్రువీకరణ | పూర్తయిన బ్లాక్ కొలతలు మరియు స్థిరత్వం | ప్రతినిధి ఉత్పత్తి నమూనాల కొలతలు | పూర్తయిన ఉత్పత్తి వివరణ మరియు అంగీకరించిన ప్రక్రియ పరిస్థితులు |
ఈ తనిఖీ ప్రణాళిక సచిత్రమైనది మరియు వాస్తవ రూపకల్పనకు అనుగుణంగా ఉండాలి. ప్రతి అచ్చుకు కోఆర్డినేట్ కొలత అవసరం లేదు మరియు ప్రతి కోణానికి ఒకే తనిఖీ ఫ్రీక్వెన్సీ అవసరం లేదు. వైఫల్యం ఇన్స్టాలేషన్ను నిరోధించే, ఉత్పత్తి అనుగుణ్యతను ప్రభావితం చేసే లేదా గణనీయమైన కార్యాచరణ ప్రమాదాన్ని సృష్టించగల లక్షణాలకు ప్లాన్ ప్రాధాన్యత ఇవ్వాలి.
ఉపయోగకరమైన తనిఖీ నివేదిక డ్రాయింగ్ పునర్విమర్శ, భాగం లేదా ఆర్డర్ సంఖ్య, తనిఖీ చేయబడిన లక్షణాలు, నామమాత్రపు విలువలు, కొలిచిన విలువలు, అంగీకార పరిమితులు, తనిఖీ తేదీ మరియు తగిన చోట కొలత పద్ధతిని గుర్తిస్తుంది. అనేక కావిటీలు ఉన్నట్లయితే, నివేదిక మొత్తం ఫలితాన్ని మాత్రమే ప్రదర్శించకుండా వ్యక్తిగతంగా కావిటీలను గుర్తించాలి. ఇది అచ్చులో కొలతలు స్థిరంగా ఉన్నాయో లేదో మరియు ఏదైనా స్థానిక విచలనం సగటుతో దాచబడిందో లేదో నిర్ణయించడంలో కొనుగోలుదారుకు సహాయపడుతుంది.
సేకరణ బృందాలు తప్పిపోయిన కొలతలు అలాగే విఫలమైన కొలతల కోసం వెతకాలి. తనిఖీ చేయబడిన కొలతలను గుర్తించనప్పుడు లేదా అంగీకార ప్రమాణాలను వివరించనప్పుడు అచ్చు ఉత్తీర్ణత తనిఖీ తక్కువ సమాచారంగా ఉంటుందని పేర్కొంటున్న నివేదిక. అదేవిధంగా, నివేదిక సంబంధిత డ్రాయింగ్ పునర్విమర్శను గుర్తించనప్పుడు కొలవబడిన విలువల జాబితాను అర్థం చేసుకోవడం కష్టం.
కొలిచే పద్ధతి యొక్క సామర్థ్యానికి సంబంధించి పేర్కొన్న సహనం ఇరుకైనప్పుడు కొలత అనిశ్చితిని పరిగణించాలి. అంగీకార పరిమితికి దగ్గరగా ఉన్న కొలత ఫలితానికి ముందే నిర్వచించబడిన నిర్ణయ నియమం అవసరం కావచ్చు, ప్రత్యేకించి ఒక నాన్కాన్ఫార్మింగ్ అచ్చును అంగీకరించడం వల్ల కలిగే పరిణామాలు గణనీయంగా ఉంటాయి. కొనుగోలుదారులు మరియు సరఫరాదారులు అసమ్మతి తలెత్తిన తర్వాత నిర్ణయించడం కంటే తనిఖీ ప్రారంభమయ్యే ముందు సరిహద్దు ఫలితాల చికిత్సపై అంగీకరించాలి.
ఆమోదించబడిన స్పెసిఫికేషన్కు విరుద్ధంగా నాన్కన్ఫార్మింగ్ డైమెన్షన్ డాక్యుమెంట్ చేయబడి, అంచనా వేయబడాలి. సరఫరాదారు మరియు కొనుగోలుదారు డిజైన్లో రాజీ పడకుండా విచలనాన్ని సరిచేయవచ్చా, సాంకేతికంగా రీవర్క్ ఆమోదయోగ్యమైనదా లేదా అచ్చును తప్పనిసరిగా భర్తీ చేయాలా అనే విషయాన్ని నిర్ధారించాలి. రీవర్క్ని ఎప్పటికీ ఆమోదించకూడదు ఎందుకంటే ఇది అనధికారిక ట్రయల్ సమయంలో కాంపోనెంట్ సరిపోయేలా చేస్తుంది. ఏదైనా దిద్దుబాటు చర్య తప్పనిసరిగా అవసరమైన నిర్మాణ సమగ్రత, క్రియాత్మక సంబంధాలు మరియు యంత్ర అనుకూలతను కాపాడాలి.
దిద్దుబాటు పని తర్వాత, ప్రభావిత లక్షణాలను తిరిగి అంచనా వేయాలి మరియు ఏవైనా సంబంధిత కొలతలు మార్చబడి ఉంటే తనిఖీ చేయాలి. తుది తనిఖీ రికార్డు డెలివరీ చేయబడిన భాగం యొక్క వాస్తవ స్థితిని ప్రతిబింబించాలి. రాయితీ ద్వారా విచలనం ఆమోదించబడినప్పుడు, ఆమోదం ప్రభావిత ఫీచర్, అనుమతించబడిన నిష్క్రమణ మరియు ఉపయోగంలో ఏవైనా పరిమితులను గుర్తించాలి. అంగీకరించిన కొనుగోలు నిర్దేశాన్ని మార్పు ప్రభావితం చేసినప్పుడు మౌఖిక ఆమోదం సరిపోదు.
సప్లయర్ నాన్కన్ఫార్మింగ్ అచ్చును డెలివరీ చేసినప్పుడు దిద్దుబాటు, రిటర్న్ ఫ్రైట్, రీప్లేస్మెంట్ మరియు సంబంధిత జాప్యాలను ఎవరు భరించాలో కూడా కొనుగోలుదారులు నిర్ధారించాలి. ఈ వాణిజ్య ఏర్పాట్లు తయారీ ప్రారంభించే ముందు కొనుగోలు ఆర్డర్ లేదా సరఫరా ఒప్పందంలో ఉత్తమంగా నిర్వచించబడతాయి.
సరఫరాదారు అంచనా సాంకేతిక సామర్థ్యం, తయారీ స్థిరత్వం, డాక్యుమెంటేషన్, కమ్యూనికేషన్ మరియు అమ్మకాల తర్వాత మద్దతును పరిగణించాలి. అత్యధిక సంఖ్యలో సర్టిఫికేట్లు లేదా అత్యంత విస్తృతమైన తనిఖీ పరికరాల కోసం సరఫరాదారుకు అత్యధిక స్కోర్ను అందించడం దీని ఉద్దేశ్యం కాదు. కొనుగోలుదారుకు అవసరమైన నిర్దిష్ట అచ్చును తయారీదారు విశ్వసనీయంగా పంపిణీ చేయగలరో లేదో నిర్ణయించడం దీని ఉద్దేశ్యం.
ఒక ఆచరణాత్మక మూల్యాంకనం ఐదు ప్రాంతాలను కవర్ చేస్తుంది.
ఉత్పత్తి కొనసాగింపు ముఖ్యమైనది, కొనుగోలుదారులు కూడా సరఫరాదారు డ్రాయింగ్ పునర్విమర్శలు మరియు పునరావృత ఆర్డర్లను ఎలా నిర్వహిస్తారు అని అడగాలి. నెలరోజుల తర్వాత తయారు చేయబడిన రీప్లేస్మెంట్ అచ్చును మునుపటి ఆర్డర్ యొక్క అనధికారిక జ్ఞాపకం మీద ఆధారపడకుండా ఆమోదించబడిన డిజైన్కు వ్యతిరేకంగా తనిఖీ చేయాలి. నియంత్రిత డ్రాయింగ్లు మరియు తనిఖీ రికార్డులను ఉంచడం క్రమంగా స్పెసిఫికేషన్ డ్రిఫ్ట్ ప్రమాదాన్ని తగ్గిస్తుంది.
రవాణాకు ముందు తుది తనిఖీ ఉత్పత్తి పనితీరు యొక్క ప్రతి అంశాన్ని నిరూపించదు. సంస్థాపన మరియు ట్రయల్ ఉత్పత్తి అచ్చు మరియు యంత్రం మధ్య పరస్పర చర్యను ధృవీకరించడానికి అదనపు అవకాశాన్ని అందిస్తాయి. కమీషన్ ప్రక్రియ యంత్ర తయారీదారు యొక్క భద్రత మరియు ఆపరేటింగ్ సూచనలను అనుసరించాలి మరియు అర్హత కలిగిన సిబ్బందిచే నిర్వహించబడాలి.
ధ్రువీకరణ సమయంలో, ఉత్పత్తి బృందం అచ్చు యొక్క ఇన్స్టాలేషన్, లొకేటింగ్ మరియు మౌంటు ఇంటర్ఫేస్లు, క్లియరెన్స్లు మరియు ఆపరేటింగ్ ప్రవర్తనను తనిఖీ చేయాలి. రిప్రజెంటేటివ్ బ్లాక్లను తుది ఉత్పత్తి స్పెసిఫికేషన్కు వ్యతిరేకంగా కొలవాలి. ఉత్పత్తి వ్యవస్థలో అనేక కావిటీలు ఉన్న చోట, స్థానిక వ్యత్యాసాలను గుర్తించడానికి వివిధ కుహరం స్థానాల నుండి నమూనాలను తీసుకోవాలి.
మెటీరియల్ బ్యాచ్, మానిటర్ చేయబడిన తేమ పరిస్థితులు, మెషిన్ సెట్టింగ్లు మరియు ఉత్పత్తి సమయంతో సహా సంబంధిత ప్రక్రియ పరిస్థితులతో ఫలితాలు రికార్డ్ చేయబడాలి. ప్రక్రియ వైవిధ్యం నుండి అచ్చు-సంబంధిత సమస్యను వేరు చేయడంలో ఈ సమాచారం సహాయపడుతుంది. కొలతలు పేర్కొన్న పరిధికి వెలుపల ఉన్నట్లయితే, బృందం ఒకేసారి అనేక మెషీన్ సెట్టింగ్లను మార్చకుండా క్రమపద్ధతిలో దర్యాప్తు చేయాలి.
విజయవంతమైన ట్రయల్ తదుపరి పర్యవేక్షణ కోసం ఆచరణాత్మక ఆధారాన్ని అందిస్తుంది. ఉత్పత్తి కొనసాగుతున్నందున, కాలానుగుణ డైమెన్షనల్ తనిఖీలు ధరించడం లేదా ఆపరేటింగ్ పరిస్థితుల్లో మార్పులను వెల్లడిస్తాయి. ఫ్రీక్వెన్సీ ఉత్పత్తి పరిమాణం, మెటీరియల్ రాపిడి, నాణ్యత ప్రమాదం మరియు తయారీదారు యొక్క నిర్వహణ సిఫార్సులను ప్రతిబింబించాలి.
Fujian Quangong Mold Co.,Ltdని మూల్యాంకనం చేస్తున్నప్పుడు, కొనుగోలుదారులు ఆర్డర్ చేయడానికి ముందు ఈ ధృవీకరణ అవసరాలను ఏర్పాటు చేయాలి. డ్రాయింగ్ ఆమోదం, తుది తనిఖీ, దిద్దుబాటు చర్య మరియు ఉత్పత్తి ధ్రువీకరణ కోసం స్పష్టమైన అంచనాలు అచ్చు అధిక ప్రమాణాలకు తయారు చేయబడిందని సాధారణ ప్రకటన కంటే సేకరణకు మరింత ఆధారపడదగిన ఆధారాన్ని అందిస్తాయి.
డైమెన్షనల్ ఖచ్చితత్వం ముఖ్యమైనది ఎందుకంటే ఒక పెద్ద ఉత్పత్తి వ్యవస్థలో అచ్చు ఒక క్రియాత్మక భాగం. దాని కుహరం జ్యామితి పూర్తయిన బ్లాక్ల కొలతలు మరియు ప్రొఫైల్లను ప్రభావితం చేస్తుంది, అయితే దాని మౌంటు ఇంటర్ఫేస్లు ఉద్దేశించిన మెషీన్లో సరిగ్గా ఇన్స్టాల్ చేయవచ్చో లేదో నిర్ణయిస్తాయి. డైమెన్షనల్ విచలనాల యొక్క పరిణామాలు అస్థిరమైన ఉత్పత్తులు, అదనపు తనిఖీ, కష్టమైన ఇన్స్టాలేషన్, రీవర్క్ మరియు అనవసరమైన ఉత్పత్తి అంతరాయాలను కలిగి ఉంటాయి. అయితే, డైమెన్షనల్ ఖచ్చితత్వాన్ని మెటీరియల్ ఎంపిక, వేర్ రెసిస్టెన్స్, తయారీ నాణ్యత, మెషిన్ కండిషన్ మరియు ప్రాసెస్ కంట్రోల్ నుండి వేరుగా పరిగణించకూడదు.
సేకరణ బృందాల కోసం, ధరలను పోల్చడానికి ముందు ఉత్పత్తి అవసరాలను డాక్యుమెంట్ చేసిన స్పెసిఫికేషన్లోకి అనువదించడం అత్యంత ప్రభావవంతమైన విధానం. తుది ఉత్పత్తి కొలతలు, మెషిన్ మోడల్, క్లిష్టమైన అచ్చు లక్షణాలు, వర్తించే టాలరెన్స్లు, మెటీరియల్ అవసరాలు మరియు తనిఖీ ప్రమాణాలను నిర్ధారించండి. ఈ అవసరాలు ఎలా ధృవీకరించబడతాయో గుర్తించమని మరియు అనుగుణ్యతను ప్రదర్శించే రికార్డులను అభ్యర్థించమని సరఫరాదారులను అడగండి. సంఖ్యాపరమైన సహనం ముఖ్యమైనది, ఆమోదించబడిన డ్రాయింగ్ ద్వారా దానికి మద్దతు ఉందని మరియు తగిన పద్ధతిని ఉపయోగించి కొలవవచ్చని నిర్ధారించుకోండి.
Fujian Quangong Mold Co.,Ltdని అదే సాక్ష్యం-ఆధారిత కొనుగోలు ప్రక్రియ ద్వారా పరిగణించాలి. కొనుగోలుదారులు ప్రతిపాదిత అచ్చు యొక్క వాస్తవ స్పెసిఫికేషన్లను నిర్ధారించాలి, వ్రాతపూర్వక అనుకూలత నిర్ధారణను పొందాలి, తనిఖీ డాక్యుమెంటేషన్ను సమీక్షించాలి మరియు అసమానతలను పరిష్కరించడానికి విధానాలను అంగీకరించాలి. ఏ సరఫరాదారు యొక్క ఉత్పత్తిని కేవలం ప్రచారం చేయబడిన ఖచ్చితమైన దావా లేదా ఆకర్షణీయమైన ప్రారంభ కొటేషన్ కారణంగా మాత్రమే ఎంచుకోకూడదు.
కొనుగోలు ఆర్డర్ను జారీ చేసే ముందు, డ్రాయింగ్ రివిజన్, నామమాత్రపు కొలతలు, టాలరెన్స్లు, మెటీరియల్ గ్రేడ్, మెషిన్ ఇంటర్ఫేస్లు, తనిఖీ రికార్డులు, డెలివరీ పరిస్థితులు మరియు అమ్మకాల తర్వాత మద్దతుతో కూడిన తుది చెక్లిస్ట్ను సిద్ధం చేయండి. అచ్చు అధిక-వాల్యూమ్ ఉత్పత్తి శ్రేణి కోసం ఉద్దేశించబడినట్లయితే, మొత్తం ఖర్చు మూల్యాంకనంలో భాగంగా పనికిరాని సమయం మరియు భర్తీ భాగాల లభ్యత యొక్క ఆర్థిక ప్రభావాన్ని పరిగణించండి. ఇన్స్టాలేషన్ తర్వాత, ప్రాతినిధ్య పూర్తి ఉత్పత్తులను ఉపయోగించి అచ్చును ధృవీకరించండి మరియు భవిష్యత్తు నాణ్యత పర్యవేక్షణ కోసం ఫలితాలను బేస్లైన్గా ఉంచండి.
మీరు కొత్త అచ్చును సోర్సింగ్ చేస్తుంటే లేదా ఇప్పటికే ఉన్న దాన్ని భర్తీ చేస్తుంటే,మా ఫ్యాక్టరీని సంప్రదించండిఉద్దేశించిన బ్లాక్ రకం, యంత్ర నమూనా, ఉత్పత్తి కొలతలు మరియు ఆపరేటింగ్ అవసరాల గురించి చర్చించడానికి. ప్రతిపాదిత డిజైన్ యొక్క సాంకేతిక సమీక్ష, క్లిష్టమైన డైమెన్షనల్ అవసరాల నిర్ధారణ మరియు అంగీకరించిన తనిఖీ పరిధి ఆధారంగా కొటేషన్ను అభ్యర్థించండి. ప్రారంభంలో పూర్తి సాంకేతిక సమాచారాన్ని అందించడం వాస్తవిక తయారీ అంచనాలను స్థాపించడంలో సహాయపడుతుంది మరియు మరింత పారదర్శకమైన కొనుగోలు నిర్ణయానికి మద్దతు ఇస్తుంది. బాగా పేర్కొన్న బ్రిక్ మెషిన్ మోల్డ్ అనేది డైమెన్షనల్ అనుగుణ్యత, ఉత్పత్తి విశ్వసనీయత మరియు దీర్ఘకాలిక తయారీ నియంత్రణలో ఒక ఆచరణాత్మక పెట్టుబడి.
తగిన సహనం పూర్తయిన బ్లాక్ స్పెసిఫికేషన్, కుహరం జ్యామితి, యంత్ర రూపకల్పన, ఉత్పత్తి ప్రక్రియ మరియు కొలత పద్ధతిపై ఆధారపడి ఉంటుంది. కొనుగోలుదారులు కుహరం పొడవు, వెడల్పు, లోతు, అంతరం మరియు మౌంటు ఇంటర్ఫేస్ల వంటి క్లిష్టమైన లక్షణాల కోసం నామమాత్రపు కొలతలు మరియు అనుమతించబడిన విచలనాలను గుర్తించాలి. సమాంతరత లేదా స్థానం వంటి జ్యామితీయ అవసరాలు ఫంక్షన్ను ప్రభావితం చేసినప్పుడు విడిగా పేర్కొనబడాలి. ప్రతి అచ్చుకు తగిన సార్వత్రిక సహనం లేదు, కాబట్టి కొనుగోలుదారు ఆమోదించబడిన ఇంజనీరింగ్ డ్రాయింగ్ ద్వారా విలువలను నిర్ధారించాలి మరియు ప్రతి క్లిష్టమైన ఫీచర్ ఎలా తనిఖీ చేయబడుతుందో అంగీకరించాలి.
అచ్చు కుహరం కొలతలు ఏర్పడే సమయంలో అందుబాటులో ఉన్న జ్యామితిని ఏర్పాటు చేస్తాయి, కాబట్టి విచలనాలు పూర్తయిన బ్లాక్ పొడవు, వెడల్పు, ఎత్తు మరియు ప్రొఫైల్లో వైవిధ్యానికి దోహదం చేస్తాయి. పదార్థం తేమ, సంపీడనం, కంపనం, డీమోల్డింగ్ మరియు క్యూరింగ్ కూడా తుది కొలతలను ప్రభావితం చేయగలవు కాబట్టి సంబంధం ఎల్లప్పుడూ ఒకదానికొకటి కాదు. అందువల్ల కొనుగోలుదారులు అచ్చు మరియు ప్రతినిధి పూర్తయిన బ్లాక్లను తనిఖీ చేయాలి. ఉత్పత్తి నమూనాలతో కుహరం-స్థాయి కొలతలను పోల్చడం డైమెన్షనల్ సమస్య అచ్చు, యంత్రం సెటప్ లేదా విస్తృత తయారీ ప్రక్రియ నుండి ఉద్భవించాలా అని నిర్ధారించడంలో సహాయపడుతుంది.
కనీసం, కొనుగోలుదారు ఆమోదించబడిన టెక్నికల్ డ్రాయింగ్ మరియు అంగీకరించిన క్లిష్టమైన పరిమాణాలను కవర్ చేసే తుది తనిఖీ నివేదికను అభ్యర్థించాలి. అప్లికేషన్ మరియు కొనుగోలు స్పెసిఫికేషన్పై ఆధారపడి, సపోర్టింగ్ రికార్డ్లలో మెటీరియల్ సర్టిఫికెట్లు, హీట్-ట్రీట్మెంట్ డాక్యుమెంటేషన్, కాఠిన్యం ఫలితాలు, రేఖాగణిత తనిఖీ డేటా మరియు మెషిన్ ఇంటర్ఫేస్ అనుకూలత యొక్క నిర్ధారణ ఉండవచ్చు. నివేదికలు సంబంధిత భాగం లేదా ఆర్డర్, డ్రాయింగ్ రివిజన్, నామమాత్రపు కొలతలు, కొలిచిన విలువలు, అంగీకార పరిమితులు మరియు ఏవైనా ఆమోదించబడిన విచలనాలను గుర్తించాలి. డాక్యుమెంటేషన్ అచ్చు తనిఖీని ఆమోదించిందని చెప్పడం కంటే అంగీకరించిన అవసరాలకు అనుగుణంగా ఉండాలి.
అవును. అస్థిర పదార్థ తేమ, అస్థిరమైన పూరకం, అనుచితమైన కుదింపు లేదా వైబ్రేషన్ సెట్టింగ్లు, మెషిన్ వేర్, డీమోల్డింగ్ పరిస్థితులు లేదా క్యూరింగ్-సంబంధిత డైమెన్షనల్ మార్పుల కారణంగా పూర్తయిన బ్లాక్లు మారుతూ ఉండగా, అచ్చు దాని డ్రాయింగ్కు అనుగుణంగా ఉంటుంది. కారణాన్ని గుర్తించడానికి, అచ్చును కొలవండి, వివిధ కావిటీస్ నుండి ప్రతినిధి బ్లాక్లను తనిఖీ చేయండి మరియు సంబంధిత ఉత్పత్తి పరిస్థితులను రికార్డ్ చేయండి. అచ్చు స్పెసిఫికేషన్లో ఉన్నట్లయితే, రీప్లేస్మెంట్ని ఆర్డర్ చేయడానికి ముందు ప్రక్రియను పరిశోధించండి. ఒక క్లిష్టమైన అచ్చు లక్షణం సహనం వెలుపల ఉంటే, విచలనాన్ని డాక్యుమెంట్ చేయండి మరియు దిద్దుబాటు లేదా భర్తీ అవసరమా అని నిర్ణయించండి.
అదే ఆమోదించబడిన డ్రాయింగ్, మెటీరియల్ అవసరాలు, సహనం, తనిఖీ పరిధి, మెషిన్ అనుకూలత ప్రమాణాలు మరియు డెలివరీ పరిస్థితులతో సరఫరాదారులను సరిపోల్చండి. డైమెన్షనల్ కన్ఫర్మిటీ, మ్యానుఫ్యాక్చరింగ్ కంట్రోల్, అవసరమైన చోట మెటీరియల్ ట్రేసిబిలిటీ మరియు దిద్దుబాటు-చర్య విధానాల కోసం ప్రతి సరఫరాదారు అందించగల సాక్ష్యాలను సమీక్షించండి. ఇన్స్టాలేషన్ ప్రయత్నం, ఆశించిన నిర్వహణ అవసరాలు, రీప్లేస్మెంట్-పార్ట్ లభ్యత, లీడ్ టైమ్ మరియు నాన్కన్ఫార్మింగ్ ఉత్పత్తుల కోసం వాణిజ్య నిబంధనలను కూడా పరిగణించండి. అచ్చు యొక్క సేవా జీవితంలో అతి తక్కువ కొటేషన్ తప్పనిసరిగా తక్కువ ఖరీదైన ఎంపిక కాదు, కానీ అదనపు సాంకేతిక లేదా వాణిజ్య విలువ సాక్ష్యం ద్వారా మద్దతు ఇచ్చినప్పుడు మాత్రమే అధిక ధర సమర్థించబడుతుంది.


